

Kontrola kvalitete u proizvodnji obojenih čeličnih kotura
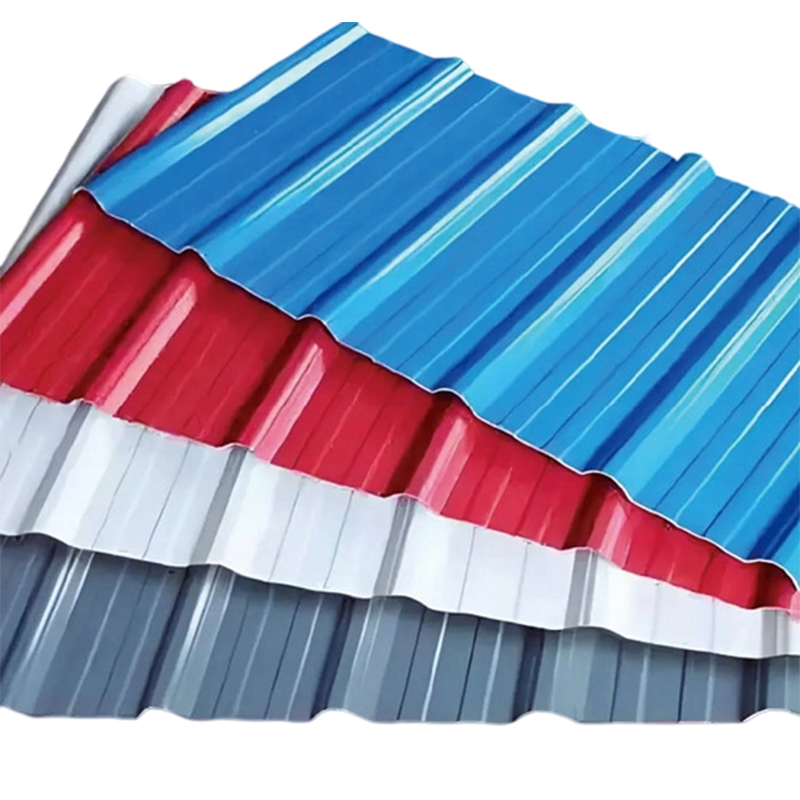
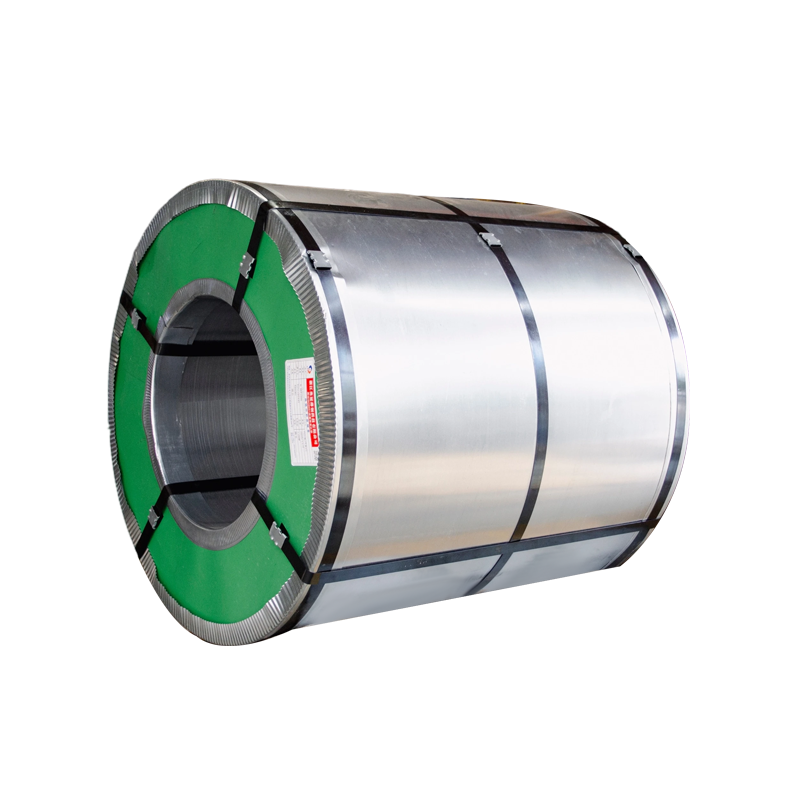
Kvaliteta a čelična zavojnica presvučena bojom određena je složenom međuigrom kvalitete podloge, integriteta metalnog premaza, primjene organskog premaza i završne obrade površine. Što se tiče proizvođača, sustavi kontrole kvalitete moraju nadzirati svaku fazu proizvodnje kako bi se osiguralo da konačni proizvodi zadovoljavaju specifikacije performansi za otpornost na koroziju, mogućnost oblikovanja i izgled.
Kontrola kvalitete obojenih čeličnih zavojnica obuhvaća inspekciju sirovina, praćenje tijekom procesa i ispitivanje konačnog proizvoda. Ključni parametri uključuju debljinu premaza, adheziju, tvrdoću, postojanost boje i otkrivanje površinskih nedostataka. Kvaliteta konačnog proizvoda prvenstveno ovisi o proizvodnom procesu, no nepravilno rukovanje i skladištenje također može uzrokovati značajne štete.
Osnovni parametri kvalitete
Učinkovitost obojenih čeličnih svitaka određena je nekoliko međusobno ovisnih parametara koji se moraju kontrolirati tijekom proizvodnje.
Debljina premaza
Za vanjske primjene, debljina prednjeg sloja treba biti najmanje 20 μm (primer ≥5 μm, završni sloj ≥15 μm). Nedovoljna debljina ugrožava zaštitu od korozije, a prevelika dovodi do pucanja i lošeg prianjanja.
Adhezija i mogućnost oblikovanja
Tvrdoća olovke treba zadovoljiti standard 2H, s performansama savijanja od 180° od ≤3T. Ovi parametri osiguravaju da premaz ostane netaknut tijekom operacija valjanja i profiliranja bez pucanja ili raslojavanja.
Otpornost na koroziju
Za vanjsku primjenu potrebna je otpornost na slanu maglu od ≥500 sati. Ovo ispitivanje simulira dugotrajnu izloženost korozivnim okruženjima i potvrđuje zaštitnu izvedbu sustava premaza.
Metode mjerenja debljine premaza
Točno mjerenje debljine premaza bitno je za kontrolu kvalitete. Sljedeća tablica sažima glavne metode mjerenja i njihove primjene.
| metoda | Načelo | Primjena | Destruktivno |
|---|---|---|---|
| Magnetski mjerač debljine | Elektromagnetska indukcija | Magnetske podloge (čelik) | Nerazorno |
| Mjerač magnetske vrtložne struje | Kombinacija magnetske i vrtložne struje | I magnetske i nemagnetske podloge | Nerazorno |
| Mikrometarska metoda | Razlika u debljini prije/poslije uklanjanja | Sve vrste podloga | Destruktivno |
| Metalurška mikroskopija | Mjerenje presjeka | Arbitražno testiranje | Destruktivno |
Standardnoni postupak mjerenja
Za pocinčane zavojnice obložene bojom, razlika između sloja cinka i organske prevlake je ključna, jer standardni magnetski mjerači debljine mjere ukupnu debljinu nemagnetskog sloja.
- Korak 1 Izmjerite ukupnu debljinu "sloja cinka" pomoću magnetskog mjerača debljine na pet mjesta udaljenih više od 25 mm od ruba uzorka.
- Korak 2 Uklonite organski premaz sredstvom za uklanjanje koje ne napada sloj cinka. Ponovno izmjerite na istim mjestima kako biste dobili debljinu sloja cinka.
- 3. korak Oduzmite debljinu sloja cinka od ukupne debljine da biste dobili debljinu organskog premaza.
- Standard Slijedite GB/T 13448-2019 "Metode ispitivanja za obojene čelične limove i trake" ili ISO 2178 za međunarodnu usklađenost.
Matrica kontrole kvalitete: ključni pokazatelji učinka
Sljedeća usporedba pruža strukturirani pregled kritičnih parametara kvalitete za čelične zavojnice presvučene bojom.
| Parametar | Standard prihvaćanja | Metoda mjerenja | Utjecaj na izvedbu |
|---|---|---|---|
| Debljina premaza (Front) | ≥20 μm | Magnetski mjerač / mikrometar | Zaštita od korozije, trajnost |
| Tvrdoća olovke | ≥2H | Ispitivanje tvrdoće olovkom | Otpornost na ogrebotine, habanje |
| Zavoj od 180° | ≤3T | Ispitivanje T-savijanjem | Mogućnost oblikovanja, otpornost na pucanje |
| Otpornost na udarce | ≥9J | Ispitivanje udarom | Trajnost rukovanja |
| Otpornost na slanu maglu | ≥500h | Komora za raspršivanje soli | Dugotrajna zaštita od korozije |
| Razlika u boji | <3ΔE | Spektrofotometar | Estetska dosljednost |
| 60° sjaj | >60 | Mjerač sjaja | Vizualni izgled |
Kontrola kvalitete unutar procesa
Tijekom proizvodnje, stroge mjere kontrole kvalitete unutar procesa otkrivaju i odmah ispravljaju potencijalne probleme. Ključne kontrolne točke uključuju:
- Primjena premaza Debljina premaza kontinuirano se prati metodama ispitivanja bez razaranja. I brzina i temperatura nanošenja se kontroliraju, jer neprikladna temperatura može rezultirati nanošenjem premaza s lošim fizičkim svojstvima.
- Pregled površine Vizualnim pregledima otkrivaju se površinski nedostaci kao što su ogrebotine, udubljenja ili rupice. Automatizirani sustavi inspekcije pomoću kamera i senzora skeniraju površinu velikom brzinom kako bi otkrili i najmanje nepravilnosti.
- Ispitivanje prianjanja Testovi poprečnog rezanja i udarca provjeravaju čvrstoću veze između premaza i podloge, osiguravajući da premaz ostane netaknut tijekom operacija oblikovanja.
Uobičajeni površinski nedostaci i prevencija
Površinski nedostaci mogu utjecati i na izgled i na performanse obojenih čeličnih zavojnica. Svijest o uobičajenim nedostacima omogućuje proaktivnu prevenciju.
- Ogrebotine Uzrokovano nepravilnim rukovanjem ili kontaktom s oštrim predmetima tijekom obrade. Spriječiti pažljivim rukovanjem i korištenjem zaštitnih materijala.
- Rupice Sitne rupe u premazu koje izlažu podlogu koroziji. Kontrolirano dosljednim nanošenjem premaza i pravilnim stvrdnjavanjem.
- Narančina kora Neujednačena tekstura površine uzrokovana nepravilnim protokom premaza ili uvjetima stvrdnjavanja. Kontrolirano putem optimizirane formulacije premaza i parametara procesa.
- Razlika u boji Varijacije u boji između serija ili unutar jedne zavojnice. Kontrolirano pomoću precizne disperzije pigmenata i sustava usklađivanja boja.
Zahtjevi za skladištenje i rukovanje
Pravilno skladištenje bitno je za održavanje kvalitete obojenih čeličnih svitaka nakon proizvodnje. Nepravilno skladištenje može uzrokovati oštećenje premaza, hrđanje i ljuštenje.
- okoliš Čuvati u suhim, dobro prozračenim prostorima s vlagom ispod 70% i temperaturom između 5°C i 40°C. Izbjegavajte ekstremne temperaturne fluktuacije koje mogu uzrokovati kondenzaciju.
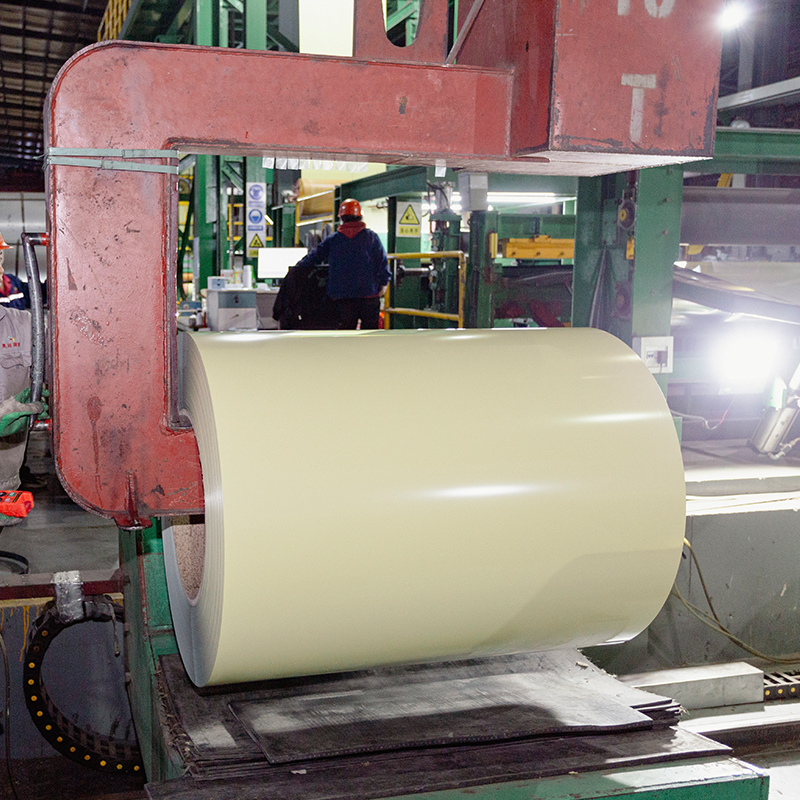
- Pozicioniranje Zavojnice se moraju skladištiti okomito (stojeći) na namjenskim drvenim ili plastičnim sedlima. Dno zavojnice mora biti najmanje 10 cm iznad tla.
- Slaganje Ograničite slaganje na najviše 3 sloja. Koristite suhe, čiste drvene jastučiće između slojeva kako biste ravnomjerno rasporedili pritisak. Održavajte razmak od najmanje 10 cm između susjednih zavojnica.
- Rukovanje Koristite namjenske viličare ili C-kuke. Nemojte koristiti žičanu užad za podizanje, jer to može deformirati zavojnicu i oštetiti premaz.
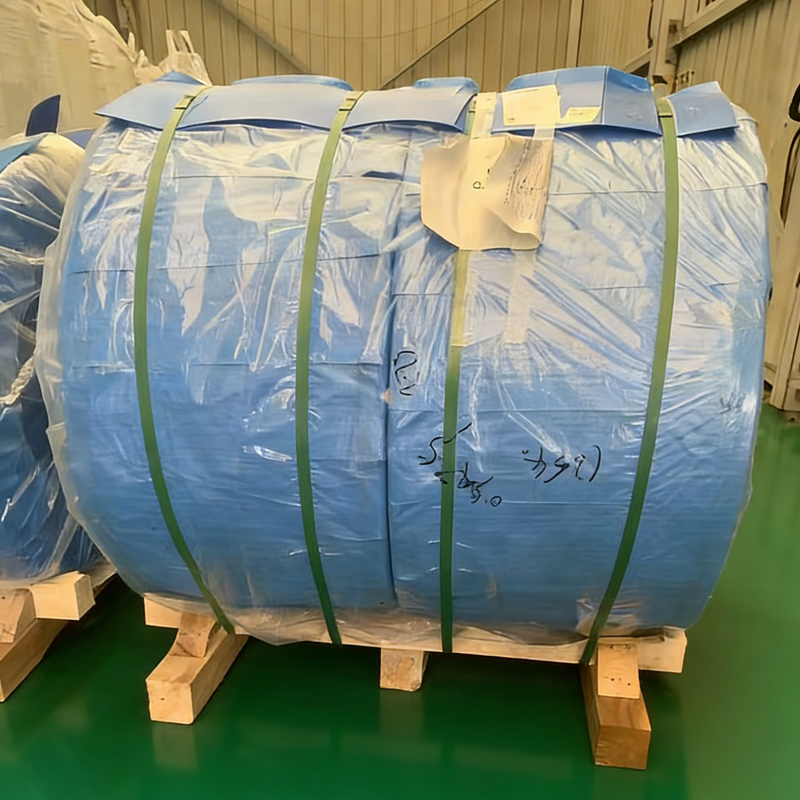
- Originalno pakiranje Održavajte originalno pakiranje netaknutim tijekom skladištenja. Ako je pakiranje otvoreno za pregled, odmah ga vratite.
Zaključak
Kontrola kvalitete za čelična zavojnica presvučena bojoms je sveobuhvatan proces koji obuhvaća odabir supstrata, nanošenje premaza, pregled površine i pravilno skladištenje. Ključni parametri kvalitete uključuju debljinu premaza (≥20μm), adheziju (2H tvrdoća olovke), mogućnost oblikovanja (≤3T savijanje) i otpornost na koroziju (≥500h slana magla).
Precizno mjerenje pomoću magnetskih mjerača debljine, mikrometarskih metoda ili metalurške mikroskopije osigurava dosljednu kvalitetu. Sustavi inspekcije tijekom procesa rano otkrivaju nedostatke, dok pravilno skladištenje i rukovanje sprječavaju oštećenja nakon proizvodnje. Kada su svi elementi kontrole kvalitete pravilno implementirani, čelične zavojnice obložene bojom daju pouzdanu izvedbu s radnim vijekom u rasponu od 7-25 godina, ovisno o odabranom sustavu premaza.
Često postavljana pitanja
Minimalna debljina prednjeg premaza za vanjske primjene je 20 μm, a sastoji se od temeljnog premaza (≥5 μm) i završnog premaza (≥15 μm). Nedovoljna debljina ugrožava zaštitu od korozije i vijek trajanja.
Debljina premaza može se mjeriti nedestruktivnim metodama (magnetski mjerač debljine, magnetsko-vrtložni mjerač) ili destruktivnim metodama (mikrometar, metalurška mikroskopija). Za pocinčane zavojnice, sloj cinka i organski premaz moraju se mjeriti odvojeno.
Preporučeni temperaturni raspon skladištenja je od 5°C do 40°C uz relativnu vlažnost zraka ispod 70%. Izbjegavajte ekstremne temperaturne fluktuacije koje mogu uzrokovati kondenzaciju i oštetiti premaz.
Čelične zavojnice obložene bojom moraju se skladištiti okomito (stojeći) jer horizontalno skladištenje može uzrokovati deformaciju, kolaps zavojnice i oštećenje premaza. Okomito skladištenje također smanjuje rizik od oštećenja premaza od pritiska slaganja.
Slaganje should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Primarni standard u Kini je GB/T 13448-2019 "Metode ispitivanja za obojene čelične limove i trake." Međunarodni standardi uključuju ISO 2178 i ASTM standarde za mjerenje debljine i ispitivanje učinkovitosti.
Premaz je značajan proizvodni trošak. Svaki mikron debljine premaza predstavlja otprilike 1 milijun dolara troškova materijala za velike proizvođače. Precizna kontrola debljine može značajno uštedjeti troškove uz održavanje kvalitete.
Za vanjsku primjenu potrebna je otpornost na slanu maglu od najmanje 500 sati. Ovaj test potvrđuje sposobnost premaza da zaštiti čeličnu podlogu u korozivnim okruženjima kao što su obalna ili industrijska područja.